Acasă · Știri · Știri din industrie · Cum să tăiați sticla: Ghid complet pentru marcarea, spargerea și finisarea muchiilor
Cum să tăiați sticla: Ghid complet pentru marcarea, spargerea și finisarea muchiilor
Autor: AdminDate: Sep 16,2026
Să presupunem că panoul de înlocuire pentru o ramă de imagine are 3 mm prea mult. Să presupunem că un raft din sticlă flotată are nevoie de o crestătură pentru un colț sau o ușă de cuptor are nevoie de o fereastră de observare clară. Toate cele trei locuri de muncă au același răspuns: marcați suprafața, apoi spargeți-o curat. Sticla nu este tăiată așa cum este tăiat lemnul sau plasticul. O pânză de ferăstrău lasă o margine ciobită, plină de stres, iar un cuțit utilitar nu poate începe deloc o fisură controlată.
Concluzia mai întâi: tăierea sticlei este o fractură controlată, nu un proces de tăiere. O roată mică de carbură sau diamant într-un tăietor de sticlă nu sculptează o canelură în foaie. Acesta marchează suprafața cu o fisură, iar pasul de rupere îi oferă pur și simplu acelei fisuri un motiv pentru a călători prin toată grosimea. Obțineți scorul corect, iar paharul face cea mai mare parte a muncii pentru dvs.
Ce se întâmplă când dai un scor de sticlă
Sticla este un solid amorf, deci nu are granul sau direcția cristalului pentru a ghida o rupere. Când roata întărită se rostogolește pe suprafață sub presiune fermă și uniformă, lasă o linie superficială de micro-fisuri. Partea marcată a foii devine planul slab. Îndoirea sticlei pune acea suprafață în tensiune, iar crăpătura se desfășoară rapid de-a lungul liniei de deteriorare cea mai profundă până când cele două părți se separă.
Urmează două reguli. În primul rând, fisura urmează cel mai profund defect neîntrerupt, motiv pentru care înscrieți într-o singură trecere continuă și nu o retușați niciodată. În al doilea rând, forța de îndoire trebuie aplicată aproape de linie. Dacă suportul este la câțiva milimetri distanță de scor, stresul se concentrează la vârful fisurii și foaia se rupe adevărată. Dacă suportul este la centimetri distanță, stresul se răspândește și fisura rătăcește.
Tăierea uleiului contează din același motiv. O peliculă subțire de ulei împiedică derapajul roții, oprește microcipurile să fie presate înapoi în sticlă și lasă fisura să se deschidă în linie dreaptă. Kerosenul, uleiul ușor de mașină sau un ulei comercial pentru tăierea sticlei funcționează.
Instrumente și materiale
Lista pentru tăierea manuală este scurtă și fiecare articol rezolvă o problemă specifică.
Tabelul 1 – Un set de instrumente de bază pentru tăierea sticlei. Unghiul roții de tăiere este potrivit cu grosimea sticlei.
Instrument
Iov
Notă de selecție
Cuțit sticlă (roată din carbură)
Punctează suprafața
roată de 135° pentru sticlă de până la 4 mm; Roată de 150–160° pentru 5–10 mm
Ulei de tăiere
Unge roata și menține fisura curată
Kerosen sau ulei ușor de mașină, aplicat pe roată sau pe linie
Strap cu plută sau bandă pe partea inferioară
Ghidează linia de scor
Previne alunecarea si protejeaza suprafata sticlei
Clești de alergare
Rupe decupaje înguste
Aplică un moment de încovoiere uniform pe ambele părți ale scorului
Piatră de diamant sau hârtie de carbură de siliciu
Termină marginea proaspătă
Îndepărtează marginile ascuțite și microcipurile
Unghiul roții este specificația cel mai puțin înțeleasă. O roată abruptă (154–160°) se potrivește cu sticla groasă, deoarece creează o crăpătură adâncă și îngustă; o roată mai mică (135°) se potrivește cu sticlă subțire și tăieturi curbate. Folosirea unghiului greșit este o cauză liniștită a multor „de ce s-a rupt strâmb?” momente.
Cum să tăiați sticla în șase pași
Secvența de mai jos funcționează pentru sticla float soda-calcică recoaptă și pentru majoritatea paharelor optice de coroană recoapte, cu partea tăiată în sus.
Curățați sticla și suprafața de lucru. Orice grăunte de praf de sub roată poate devia fisura și poate provoca o așchie. Ștergeți ambele fețe cu o cârpă fără scame și cu detergent pentru sticlă.
Lubrifiați și poziționați. Aplicați ulei de tăiere pe roată sau de-a lungul liniei dorite, apoi setați o linie dreaptă cu plută, astfel încât roata să meargă de-a lungul marginii sale.
Punctează într-o singură trecere. Începeți de la marginea îndepărtată, trageți freza spre dvs., mențineți roata perpendiculară pe suprafață și mențineți presiunea constantă. Ar trebui să auziți un șuierat ușor, iar linia ar trebui să arate mai degrabă ca o zgârietură decât ca o canelură. Nu te opri și nu te întoarce peste el.
Rulați scorul dacă este necesar. Cleștii de rulare se încadrează pe linie la câțiva milimetri în spatele marginii; strângeți ușor și fisura avansează de-a lungul scorului complet. Acest pas ajută pe sticlă groasă și pe tăieturi mai late decât palma.
Rupe foaia. Pune un diblu sau o rigură de lemn direct sub scor, cu scorul deasupra. Apăsați rapid pe o parte cu ambele mâini sau cu o mână pentru benzi înguste. Crăpătura se deschide de la suprafața superioară, iar ruptura urmează linia cu o clipă curată.
Terminați marginea. Puneți o piatră de carbură de siliciu, o pilă diamantată sau un șmirghel fin de-a lungul marginii proaspete la aproximativ 45° pentru a îndepărta bavurile ascuțite și așchiile mici.
Profilul de mai sus explică de ce majoritatea începătorilor eșuează: presiunea scade la început, crește la mijloc și scade din nou aproape de sfârșit. Dacă linia se estompează, nu reveniți peste ea. Puneți tăietorul lângă linie, rotiți paharul și începeți un nou scor pe o bucată proaspătă dacă prima pare neuniformă.
Ce tipuri de sticlă puteți tăia manual?
Sticla float recoaptă, materialul standard pentru ferestre și rafturi, este cel mai ușor de tăiat, deoarece tensiunea sa internă este scăzută și uniformă. Ochelarii optici de coroană, cum ar fi B270, sunt veri apropiați ai sticlei flotante și, de asemenea, încorporează și se sparg previzibil, motiv pentru care ferestrele instrumentelor și semifabricatele oglinzilor sunt realizate din acestea. Sticla borosilicată este mai greu de rupt curat; este mai dur și mai rezistent la șocul termic, deci scorul trebuie să fie mai adânc, iar ruptura mai fermă. Sticla laminată poate fi tăiată, dar ambele geamuri au nevoie de o linie de marcare, iar stratul intermediar de plastic trebuie tăiat cu un cuțit. Sticla călită nu poate fi tăiată deloc după călire; un scor profund eliberează stresul intern și foaia se sparge în mici fragmente. Tabelul de mai jos rezumă diferențele practice utilizând valorile tipice ale dificultății atelierului.
Tăierea sticlei optice acasă
Dacă partea ta este o fereastră plată, o lentilă goală sau o componentă de instrument hobby, se aplică aceleași freze și aceiași șase pași. B270, o coroană de soda-var, taie aproape ca sticla float și transmite bine în domeniul vizibil, deci este o alegere comună pentru ferestrele optice DIY. K9/BK7 este mai dur și are nevoie de o roată mai ascuțită, o atingere mai ușoară și șlefuire a marginilor înainte ca piesa să poată fi utilizată pe o cale optică. Sticla de cuarț aparține cu totul unei alte categorii: necesită scule cu diamante, iar marcarea manuală nu este practică. Dacă piesa este destinată unui sistem optic, cerințele de toleranță se modifică; un scurt ghid pentru cerințele practice de calitate pentru sticla optică explică ce trebuie verificat.
Tăierea sticlei optice și a filtrelor la dimensiune
Odată ce piesa are o funcție optică - o fereastră laser, un filtru de densitate neutră sau un filtru de tăiere UV - aspectul nu mai contează și geometria preia controlul. O margine crăpată manual este rareori dreaptă spre mai bună de aproximativ ±0,5 mm peste 300 mm și conține microcipuri care împrăștie lumina. O componentă optică cu margine de pământ păstrează paralelismul și dimensiunile la o toleranță mult mai strânsă, de obicei ±0,05 mm sau mai bună. Pentru o fereastră K9/BK7 de 3 mm tăiată la 50 × 50 mm, un specialist șlefuiește marginile, le teșește și inspectează suprafețele înainte de expediere.
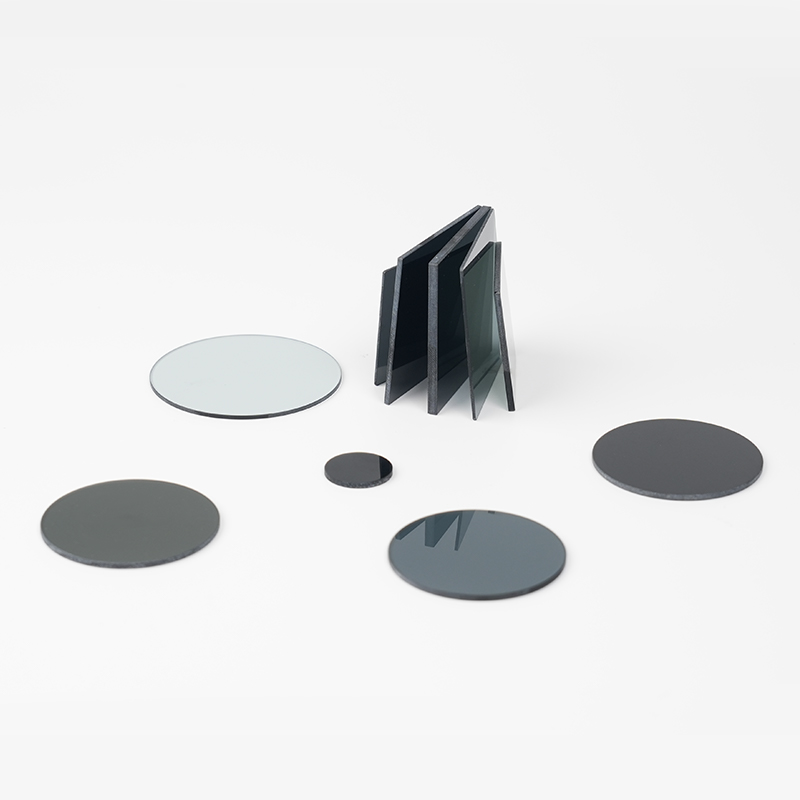
Sticla filtrantă adaugă încă o constrângere. Un filtru de densitate neutră trebuie să atenueze lumina în mod uniform prin deschiderea sa clară; o margine ciobită modifică deschiderea efectivă și poate schimba calibrarea. Același lucru este valabil și pentru filtrele de tăiere care definesc marginile spectrale. Spațiile de filtrare trebuie marcate și sparte numai atunci când marginea va sta în afara căii optice; în caz contrar, marginile trebuie șlefuite după tăiere.
Acesta este motivul pentru care producătorii prelucrează sticla optică în loc să o rupă pur și simplu: marcarea CNC, șlefuirea marginilor, lustruirea, teșirea și acoperirea au loc după tăierea semifabricatului. Dacă desenul dvs. conține o indicație de toleranță, tăierea manuală nu mai este metoda potrivită.
Când să-l predați unui specialist
Metodele manuale nu mai sunt sensibile în patru situații:
Sticlă arhitecturală groasă sau laminată, în care o greșeală irosește un geam scump;
Sticlă călită sau îndoită, care nu poate fi strivită deloc după formare;
Piese cu găuri, crestături sau contururi nedrepte, care necesită găurire cu diamant sau modelare CNC;
Orice componentă cu o anumită calitate a muchiei sau toleranță dimensională, mai ales dacă va fi plasată într-un fascicul optic.
Pentru aceste locuri de muncă, un producător cu echipamentul potrivit este mai ieftin decât materialul ruinat. Nantong Xiangyang Optical Element, de exemplu, a procesat sticlă optică și filtre din 1996 și furnizează în mod regulat semifabricate de sticlă de cuart B270, K9/BK7 tăiate la dimensiune, cu margini șlefuite și lustruite. Când piesa dvs. are o indicație de toleranță, este mai rapid trimiteți un desen unui specialist în sticlă decât să experimentezi cu un tăietor manual.
Întrebări frecvente despre tăierea sticlei
Î1. Se poate tăia sticla călită?
Nu. Sticla călită este răcită sub stres controlat, iar orice scor profund eliberează această tensiune, făcând ca foaia să se spargă în fragmente mici. Călirea se face întotdeauna după tăiere, așa că dacă dimensiunea nu poate fi schimbată, comandați un geam tăiat la dimensiune înainte de a fi călit.
Q2. Care este cel mai bun instrument pentru a tăia sticla?
O freză de sticlă cu roată din carbură cu o roată de 135–160° este standardul pentru linii drepte. Utilizați o freză circulară sau o freză de diamant pentru curbe și găuri; pentru tăieri drepte plate, o freză de bază și o linie dreaptă oferă cel mai curat punctaj.
Q3. Puteți tăia sticlă fără un tăietor de sticlă?
Un tăietor de carbură, o margine de pile întărită sau chiar o lamă proaspătă de cuțit utilitar poate zgâria o linie de marcare utilizabilă în sticlă subțire. Metodele cu șir încălzit funcționează pe sticle și tuburi, dar pentru sticla plată, o roată de tăiere adecvată este mult mai fiabilă.
Q4. Se poate tăia sticla cu un Dremel?
Un Dremel cu un bit de diamant macină mai degrabă decât scorează. Este util pentru găuri, curbe și crestături, dar marginea rezultată este aspră și necesită șlefuire și lustruire. Tăierile drepte sunt mai curate și mai rapide cu un tăietor cu roți.
Î5. De ce îmi sparge paharul de pe linia de scor?
De obicei, pentru că scorul a fost prea puțin adânc, presiunea s-a schimbat la mijloc, roata era plictisitoare sau forța de îndoire a fost aplicată prea departe de linie. Păstrați suportul la câțiva milimetri de scor și completați scorul într-o singură trecere continuă.
Î6. Tăierea sticlei o slăbește?
Fiecare margine tăiată conține mici fracturi. Slefuirea și șlefuirea muchiei îndepărtează aceste fracturi și mărește semnificativ rezistența muchiei, motiv pentru care componentele optice sunt întotdeauna livrate cu margini șlefuite și lustruite, mai degrabă decât cu cele rupte brute.